การหล่อด้วยโลหะผสมแมกนีเซียมเป็นคำตอบที่ตรงที่สุดเมื่อส่วนประกอบโลหะที่มีโครงสร้างต้องลดน้ำหนักโดยไม่ทำให้ความแข็ง ความแม่นยำของขนาด หรือประสิทธิภาพทางความร้อนลดลง แมกนีเซียมเป็นโลหะโครงสร้างที่เบาที่สุดในอุตสาหกรรม โดยมีน้ำหนักประมาณ 1.74 ก./ซม. ซึ่งทำให้เบากว่าอะลูมิเนียมประมาณหนึ่งในสาม แม่พิมพ์หล่อแมกนีเซียมที่ออกแบบมาอย่างถูกต้องสามารถยึดส่วนผนังได้ต่ำกว่า 1.5 มม. และยังคงผลิตงานหล่อที่มีความต้านทานแรงดึงในช่วง 200 ถึง 230 MPa อย่างไรก็ตาม โลหะผสมเพียงอย่างเดียวไม่ได้รับประกันว่าจะได้ชิ้นส่วนที่ดี การออกแบบแม่พิมพ์ หน้าต่างกระบวนการ และประสบการณ์ทางวิศวกรรมของลูกล้อเป็นตัวกำหนดว่าโครงการดำเนินไปอย่างราบรื่นหรือกลายเป็นเศษเหล็กหรือไม่
การหล่อโลหะผสมแมกนีเซียมคืออะไร?
การหล่อโลหะผสมแมกนีเซียมเป็นกระบวนการแรงดันสูงที่ฉีดแมกนีเซียมหลอมเหลวเข้าไปในโพรงเหล็กชุบแข็งด้วยความเร็วสูง โดยทั่วไปความดันการฉีดจะอยู่ในช่วง 10 ถึง 70 MPa และคาวิตี้จะเต็มในหน่วยมิลลิวินาที ซึ่งก็คือการหล่อโครงที่บาง การติดตั้งบอส และรูปทรงภายในที่ซับซ้อนแทนการตัดเฉือน
ชิ้นส่วนแมกนีเซียมขนาดกลางและขนาดเล็กส่วนใหญ่ทำงานบนเครื่องห้องร้อน ซึ่งระบบการฉีดยังคงจมอยู่ในโลหะผสมที่หลอมละลาย ทำให้โลหะมีอุณหภูมิคงที่และลดรอบเวลาลง การหล่อขนาดใหญ่มักจะทำงานบนเครื่องห้องเย็น ซึ่งจะเทโลหะผสมในปริมาณที่วัดได้ลงในปลอกกระสุนก่อนการฉีด การกำหนดค่าทั้งสองแบบอาศัยพื้นฐานเดียวกัน ได้แก่ การเติมโพรงอย่างรวดเร็ว การแข็งตัวอย่างรวดเร็ว การควบคุมความเย็น และการดีดออกที่สะอาดจากเครื่องมือ ก๊าซป้องกันถูกใช้ในระหว่างการหลอมเพื่อจำกัดการเกิดออกซิเดชัน และการหลอมได้รับการจัดการโดยไม่มีฟลักซ์ ดังนั้นการรวมตัวจึงอยู่ในระดับต่ำเพียงพอสำหรับคุณสมบัติทางกลที่สม่ำเสมอ
หลังจากการดีดออก ชิ้นส่วนจะเคลื่อนที่ผ่านการตัดแต่ง การลบคม และในหลายกรณี การตัดเฉือน CNC ไปจนถึงพิกัดความเผื่อขั้นสุดท้าย เครื่องจักรแมกนีเซียมพร้อมใช้งาน ซึ่งเป็นหนึ่งในข้อได้เปรียบในทางปฏิบัติของวัสดุ แต่การตัดเฉือนจะต้องดำเนินการด้วยมาตรการความปลอดภัยจากอัคคีภัยที่เหมาะสม เนื่องจากชิปแมกนีเซียมขนาดเล็กสามารถติดไฟได้ การตกแต่งพื้นผิวตั้งแต่การเคลือบแบบแปลงไปจนถึงการพ่นสี เป็นไปตามการตัดเฉือนและเป็นส่วนหนึ่งของข้อมูลจำเพาะของผลิตภัณฑ์ที่จัดส่ง
การเลือกโลหะผสมและคุณสมบัติทางกลเบื้องต้น
การเลือกโลหะผสมเป็นการตัดสินใจครั้งแรกที่มีผลตามมาที่ยั่งยืน เนื่องจากความแตกต่างระหว่างโลหะผสมแมกนีเซียมทั่วไปนั้นใหญ่กว่าชื่อที่แนะนำ ตารางด้านล่างสรุปเกรดมาตรฐานที่ใช้ในการผลิตแม่พิมพ์หล่อ
สมบัติเชิงกลทั่วไปของโลหะผสมแมกนีเซียมหล่อขึ้นรูปทั่วไป ค่าต่างๆ เป็นเพียงตัวบ่งชี้และแตกต่างกันไปตามความหนาของส่วนและสภาวะของกระบวนการ | อัลลอย | ความต้านแรงดึง (MPa) | ความแข็งแรงของผลผลิต (MPa) | การยืดตัว (%) | การใช้งานทั่วไป |
| AZ91D | 230 | 150 | 3 | ตัวเรือน ฉากยึด ฝาครอบ ชิ้นส่วนโครงสร้างผนังบาง |
| AM60B | 220 | 130 | 8 | ชิ้นส่วนยานยนต์และโครงสร้างที่ทนต่อแรงกระแทก |
| AM50A | 200 | 110 | 10 | ส่วนประกอบที่มีความเหนียวสูง โครงเบาะนั่ง และส่วนยึด |
| AE42 | 230 | 140 | 10 | ชิ้นส่วนกันการคืบคลานใกล้กับความร้อนของเครื่องยนต์หรือกระปุกเกียร์ |
AZ91D ยังคงเป็นค่าเริ่มต้นสำหรับตัวเรือน ขายึด ฝาครอบ และชิ้นส่วนโครงสร้างทั่วไปส่วนใหญ่ เนื่องจากมีการผสมผสานความสามารถในการหล่อที่ยอดเยี่ยม ความแข็งแรงที่คาดการณ์ได้ และประสิทธิภาพการกัดกร่อนที่ยอมรับได้เมื่อเคลือบแล้ว AM60B และ AM50A แลกค่าความต้านทานแรงดึงประมาณ 10 ถึง 15 เปอร์เซ็นต์เพื่อการยืดตัวที่สูงขึ้นสองถึงสามเท่า ซึ่งทำให้เป็นโลหะผสมที่เหมาะสมสำหรับชิ้นส่วนที่ต้องรับแรงกระแทก แรงสั่นสะเทือน หรือการดัดงอ AE42 เป็นโลหะผสมที่ใช้ระบุว่าเมื่อใดที่การหล่อต้องคงรูปร่างไว้ใกล้กับความร้อนที่คงอยู่ เนื่องจากการเติมธาตุหายากให้ความต้านทานการคืบคลานเกินกว่าที่ AZ91D สามารถทำได้
ความต้านทานการกัดกร่อนมักถูกเข้าใจผิดในแมกนีเซียม แมกนีเซียมเปลือยไม่ใช่แชมป์เปี้ยนการกัดกร่อน แต่โลหะผสมที่เหมาะสมที่จับคู่กับสารเคลือบแปลงที่ถูกต้องจะทำงานได้ดีในสภาพแวดล้อมภายในอาคารและในยานยนต์ส่วนใหญ่ ในทางปฏิบัติตัวเลือกการเคลือบมักจะมีความสำคัญมากกว่าโลหะผสม และซัพพลายเออร์ที่ควบคุมทั้งกระบวนการหล่อและการตกแต่งขั้นสุดท้ายจะให้ผลลัพธ์ที่คาดการณ์ได้มากกว่า
ข้อควรพิจารณาในการออกแบบแม่พิมพ์หล่อแมกนีเซียม
แม่พิมพ์หล่อแมกนีเซียมเป็นจุดตัดสินความสำเร็จของโปรแกรมแมกนีเซียม โลหะผสมแมกนีเซียมแข็งตัวเร็วกว่าอลูมิเนียม ดังนั้นแม่พิมพ์จะต้องเติม เย็น และระบายในลักษณะที่ตรงกับพฤติกรรมการแช่แข็งอย่างรวดเร็ว โดยปกติเหล็กกล้าเครื่องมือจะเป็น H13 หรือเกรดงานร้อนที่เทียบเท่า ผ่านการชุบแข็งและไนไตรด์ ดังนั้นช่องจึงอยู่รอดได้ทั้งการหมุนเวียนด้วยความร้อนและการกัดกร่อนของโลหะหลอมเหลว
กฎการออกแบบที่สำคัญที่สุดคือกฎเดียวกันกับที่ทำให้เกิดปัญหาในการผลิตมากที่สุดเมื่อละเลย:
- ความหนาของผนังสม่ำเสมอในช่วง 1.5 ถึง 3.0 มม. ให้ลักษณะการเติมและการทำความเย็นที่ดีที่สุด การหล่อแบบผนังบางตั้งแต่ 0.8 ถึง 1.2 มม. สามารถทำได้ แต่ต้องมีประตูที่กว้างขึ้น การฉีดที่เร็วขึ้น และการควบคุมอุณหภูมิแม่พิมพ์ที่เข้มงวดมากขึ้น
- มุมร่าง 0.5 ถึง 2.0 องศาบนผนังแนวตั้งช่วยให้ชิ้นส่วนหลุดออกจากแม่พิมพ์ได้โดยไม่บิดเบี้ยว ซี่โครงและบอสต้องการแรงลมมากกว่าผนังเรียบเล็กน้อย
- การหดตัวจะอยู่ที่ประมาณ 0.6 ถึง 0.7 เปอร์เซ็นต์ ขึ้นอยู่กับโลหะผสมและความหนาของส่วน และต้องสร้างขนาดของโพรงโดยคำนึงถึงปัจจัยการหดตัวดังกล่าว
- ช่องระบายความร้อนที่สมดุลถือเป็นสิ่งสำคัญ การระบายความร้อนที่ไม่สม่ำเสมอเป็นสาเหตุที่พบบ่อยที่สุดของการบิดเบี้ยว ความพรุนภายใน และชิ้นส่วนที่ถูกปฏิเสธ
- น้ำล้นและช่องระบายอากาศมีผลโดยตรงต่อปริมาณก๊าซและออกไซด์ พวกเขารวบรวมโลหะเย็นชิ้นแรกและให้อากาศที่ติดอยู่ออก ซึ่งเป็นจุดที่แรงดันจะเข้าหรือออกพอดี
- หมุดอีเจ็คเตอร์ควรอยู่ในตำแหน่งที่มีจำนวนมากแทนที่จะต้องใช้หมุดขนาดใหญ่สองสามอัน เนื่องจากส่วนแมกนีเซียมบางๆ จะฉีกขาดได้ง่ายในระหว่างการดีดออก
โรงงานที่ออกแบบและสร้างเครื่องมือของตัวเองจะแก้ไขปัญหาเหล่านี้ก่อนที่แม่พิมพ์จะถึงพื้นที่การผลิต นั่นคือเหตุผลที่ผู้ซื้อชิ้นส่วนแมกนีเซียมชอบที่จะร่วมงานด้วยมากขึ้น ผู้ผลิตแม่พิมพ์หล่อที่ออกแบบและสร้างแม่พิมพ์ของตนเองภายในบริษัท แทนที่จะแยกเครื่องมือและการหล่อระหว่างสองบริษัทที่แยกจากกัน คุณภาพของแม่พิมพ์ยังแสดงให้เห็นในราคาต่อชิ้นส่วนอีกด้วย: เครื่องมือที่มีเม็ดมีดที่แข็งอย่างเหมาะสม มีท่อระบายความร้อนที่เข้ากัน และระบบตัวเป่าที่ทนทานจะรักษารอบเวลาและคุณภาพของชิ้นส่วนไว้สำหรับการฉีดจำนวนนับแสนครั้ง ในขณะที่แม่พิมพ์ที่ได้รับการออกแบบทางวิศวกรรมเล็กน้อยจะล้มเหลวก่อนเวลาและต้องใช้ตารางการผลิตด้วย
การใช้งานข้ามอุตสาหกรรม
ยานยนต์เป็นตลาดที่ใหญ่ที่สุดและเป็นที่ต้องการมากที่สุดสำหรับการหล่อแมกนีเซียม ขายึดคอพวงมาลัย กล่องเกียร์ โครงแผงหน้าปัด และโครงสร้างเบาะนั่งล้วนใช้แมกนีเซียม เนื่องจากจะขจัดน้ำหนักตรงจุดที่ส่งผลต่อการควบคุมและประสิทธิภาพ แพลตฟอร์มรถยนต์ไฟฟ้ากำลังขยายรายการเพิ่มเติมด้วยตัวเรือน e-drive และส่วนรองรับโครงสร้างที่เป็นชิ้นส่วนอะลูมิเนียมเมื่อไม่กี่ปีก่อน ช่วงของ ส่วนประกอบยานยนต์โลหะผสมแมกนีเซียม ผลิตโดยช่างแม่พิมพ์ผู้เชี่ยวชาญ แสดงให้เห็นว่าชิ้นส่วนเหล่านี้ผสานรวมโครง ข้อต่อยึด และคุณสมบัติการกระจายความร้อนเข้าด้วยกันได้อย่างใกล้ชิดเพียงใด
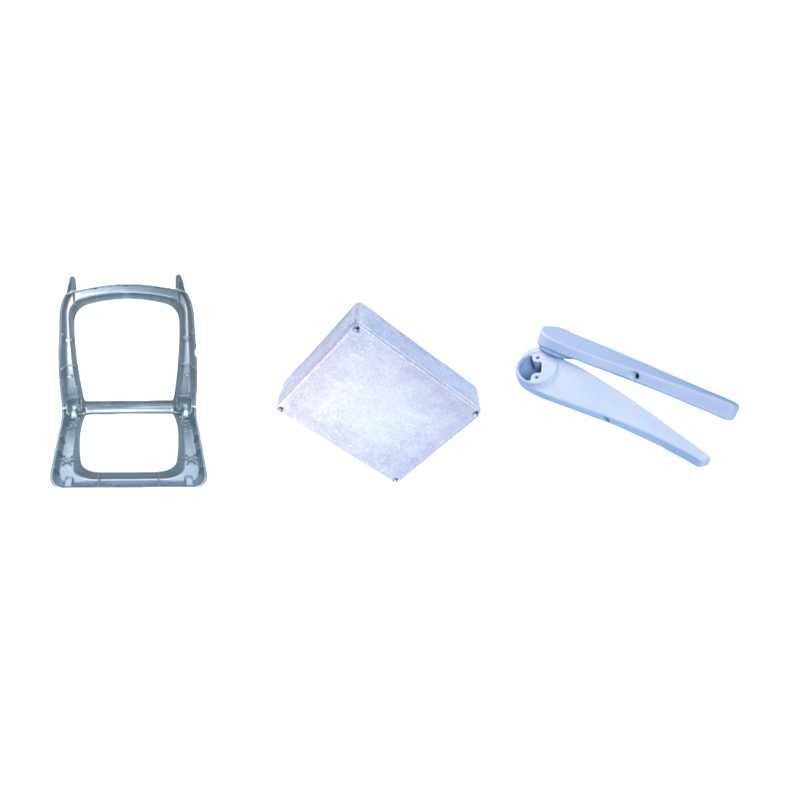 ซัพพลายเออร์ชิ้นส่วนยานยนต์โลหะผสมแมกนีเซียมแบบกำหนดเอง, โรงงาน Ningbo Yunmai Precision Machinery Co., Ltd. เป็นซัพพลายเออร์ส่วนประกอบยานยนต์โลหะผสมแมกนีเซียมแบบกำหนดเองของจีนและโลหะผสมแมกนีเซียมยานยนต์... ดูผลิตภัณฑ์ →
อุปกรณ์สื่อสารและอิเล็กทรอนิกส์ก็เป็นอีกหนึ่งผู้ใช้หลัก แมกนีเซียมให้การป้องกัน EMI และ RFI ตามธรรมชาติ ซึ่งหมายความว่าผนังขนาด 1.0 ถึง 1.2 มม. จะบล็อกการรบกวนทางแม่เหล็กไฟฟ้าได้เกือบพอๆ กับผนังอลูมิเนียมหรือสังกะสีที่หนากว่ามาก คุณสมบัติดังกล่าวทำให้ไม่จำเป็นต้องมีแผ่นป้องกันแยกต่างหากในตัวเรือนและฝาครอบจำนวนมาก เนื่องจากอุปกรณ์สื่อสารมักติดตั้งไว้กลางแจ้ง ตัวเรือนแบบหล่อจึงต้องรับมือกับความร้อน ความชื้น และภาระทางกลด้วย ซึ่งผลักดันให้นักออกแบบหันมาใช้แมกนีเซียมเมื่อชิ้นส่วนพลาสติกไม่สามารถตอบสนองข้อกำหนดที่รวมกันได้
อุปกรณ์อุตสาหกรรมและเครื่องมือไฟฟ้าใช้ประโยชน์จากแมกนีเซียมที่ช่วยลดแรงสั่นสะเทือนและลดความเมื่อยล้าของผู้ปฏิบัติงาน ตัวเรือนมอเตอร์ ฝาครอบกระปุกเกียร์ และตัวเครื่องมือช่างสามารถผลิตได้เป็นการหล่อแบบเดี่ยวโดยมีปุ่มยึด โครง และครีบระบายความร้อนในตัว ตัวอย่างทั่วไปจะแสดงจำนวนโครงสร้างที่สามารถรวมเป็นหนึ่งส่วนได้ และช่วงเรขาคณิตของ การหล่อโลหะผสมแมกนีเซียมสำหรับอุปกรณ์อุตสาหกรรม แสดงให้เห็นถึงความเข้มแข็งในทางปฏิบัติ
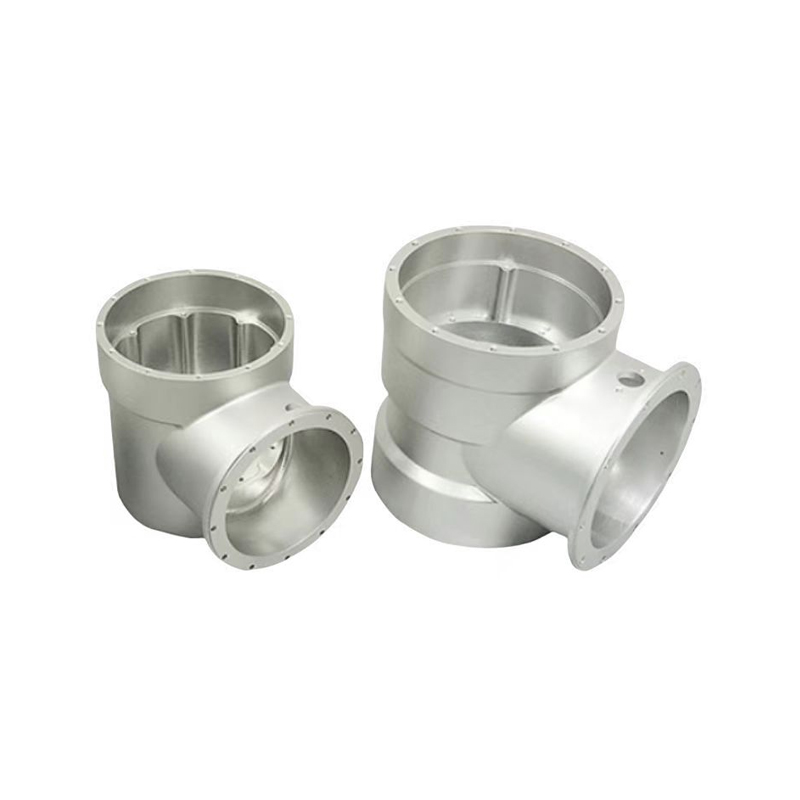 ซัพพลายเออร์อุปกรณ์อุตสาหกรรมโลหะผสมแมกนีเซียมเองโรงงาน Ningbo Yunmai Precision Machinery Co., Ltd. คือซัพพลายเออร์อุปกรณ์อุตสาหกรรมโลหะผสมแมกนีเซียมแบบกำหนดเองของจีนและโลหะผสมแมกนีเซียมอุตสาหกรรม... ดูผลิตภัณฑ์ →
กล่องหุ้มเฉพาะทาง กล่องใส่แสง และส่วนประกอบโครงสร้างขนาดเล็กจัดอยู่ในประเภทที่กว้างกว่า รายการโลหะผสมแมกนีเซียม ที่แสดงให้เห็นถึงความยืดหยุ่นของวัสดุที่เหนือกว่ากระแสหลักด้านยานยนต์และอุตสาหกรรม
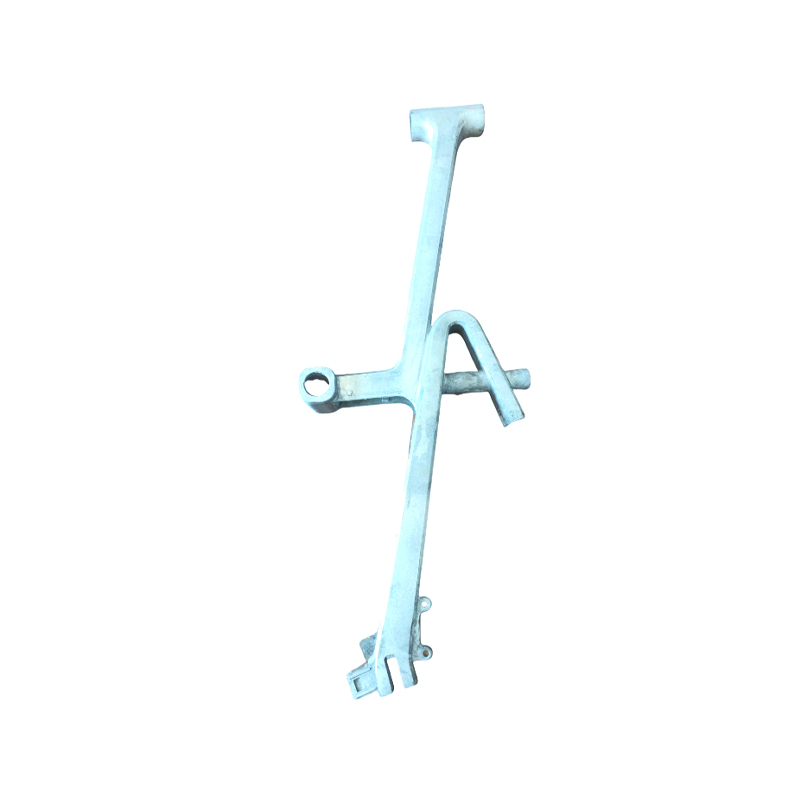 ซัพพลายเออร์รายการโลหะผสมแมกนีเซียมแบบกำหนดเอง, โรงงาน Ningbo Yunmai Precision Machinery Co., Ltd. คือซัพพลายเออร์รายการโลหะผสมแมกนีเซียมแบบกำหนดเองของจีนและโรงงานรายการโลหะผสมแมกนีเซียม แม่เหล็กไฟฟ้า... ดูผลิตภัณฑ์ →
ตรวจสอบก่อนสั่งซื้อการหล่อแมกนีเซียม
การจัดหาแม่พิมพ์หล่อแมกนีเซียมเกี่ยวข้องกับการตัดสินใจบางประการซึ่งใช้ไม่ได้กับโครงการอะลูมิเนียมหรือสังกะสีในลักษณะเดียวกัน
- ข้อกำหนดทางกลมาเป็นอันดับแรก ทางเลือกของโลหะผสมเป็นอันดับสอง หากชิ้นส่วนจะรับแรงกระแทก การยืดตัว 3 เปอร์เซ็นต์ของ AZ91D อาจเป็นข้อกำหนดที่ไม่ถูกต้อง AM60B หรือ AM50A มักจะเป็นสายที่ปลอดภัยกว่า
- ต้องตกลงการป้องกันการกัดกร่อนก่อนที่จะเริ่มใช้เครื่องมือ ชิ้นส่วนแมกนีเซียมส่วนใหญ่ได้รับการเคลือบแบบแปลง และผู้ซื้อในอุตสาหกรรมมักระบุการบำบัดด้วยฟอสเฟตหรือแมงกานีสที่ปราศจากโครเมียม สีและสีฝุ่นยังต้องมีการปรับสภาพอย่างถูกต้อง ไม่เช่นนั้นอาจใช้งานไม่ได้
- ควรเขียนความคาดหวังเกี่ยวกับความพรุนไว้ ตัวเรือนที่ทนแรงดันจำเป็นต้องมีการหล่อแบบใช้สุญญากาศและการวางตำแหน่งที่ล้นอย่างระมัดระวัง และตำแหน่งเกตก็มีอิทธิพลต่อบริเวณที่จะมีรูพรุนอยู่แล้ว
- การตรวจสอบการออกแบบแม่พิมพ์ควรรวมถึงการจำลองการเติม การคำนวณมุมแบบร่าง และรูปแบบการทำความเย็น คำขอเปลี่ยนจะมีราคาแพงขึ้นอย่างมากเมื่อแม่พิมพ์ได้รับการบำบัดด้วยความร้อนและขัดเงา
- เอกสารประกอบกระบวนการไม่ใช่ทางเลือก ใบรับรองวัสดุ รายงานบทความแรก และข้อมูลความสอดคล้องกันแบบแบทช์ต่อแบทช์ แยกกระบวนการที่ได้รับการควบคุมออกจากการพนัน
- งบประมาณสำหรับการดำเนินงานรอง การหล่อแมกนีเซียมอาจมีรูปร่างใกล้เคียงกัน แต่การเจาะที่แม่นยำ เกลียว และหน้าประกบยังคงต้องมีการตัดเฉือน ต้นทุนการส่งมอบขั้นสุดท้ายควรรวมถึงการตัดเฉือน การรักษาพื้นผิว และการตรวจสอบ ไม่ใช่แค่ราคาการหล่อ
ซัพพลายเออร์ที่ออกแบบแม่พิมพ์และดำเนินการกระบวนการหล่อภายใต้หลังคาเดียวกันมักจะได้รับประเด็นเหล่านี้ถูกต้อง เนื่องจากทีมเดียวกันจะมองเห็นการออกแบบเครื่องมือ พฤติกรรมของกระบวนการ และผลการตรวจสอบร่วมกัน สำหรับวิศวกรที่สร้างรายชื่อซัพพลายเออร์ที่คัดเลือกมา การติดตามผลเชิงปฏิบัติคือการตรวจสอบ ข่าวอุตสาหกรรมเกี่ยวกับวัสดุหล่อแมกนีเซียมและเทคโนโลยีแม่พิมพ์ เพื่อติดตามการพัฒนาด้านการผลิต
การตัดสินใจใช้แม่พิมพ์หล่อโลหะผสมแมกนีเซียมมักขับเคลื่อนด้วยเลขคณิตง่ายๆ: น้ำหนักน้อยลง ผนังบางลง และรอบเวลาสั้นลง ความน่าเชื่อถือของเลขคณิตนั้นขึ้นอยู่กับโลหะผสม แม่พิมพ์ และระเบียบวินัยของกระบวนการของโรงหล่อในส่วนที่เท่ากัน ระบุโลหะผสมโดยเทียบกับข้อกำหนดทางกลที่วัดได้ ตรวจสอบการออกแบบแม่พิมพ์หล่อแมกนีเซียมอย่างระมัดระวังเช่นเดียวกับการวาดชิ้นส่วน และข้อมูลความต้องการที่พิสูจน์ว่ากระบวนการได้รับการควบคุม เมื่อตรงตามเงื่อนไขเหล่านั้น การหล่อด้วยแมกนีเซียมเป็นหนึ่งในวิธีที่คุ้มค่าที่สุดในการสร้างชิ้นส่วนโลหะที่มีน้ำหนักเบา แข็ง และซับซ้อน


